下载中心
消防沟槽管件是消防管道体系的中心连接件,卡箍的成型质量直接决议管道对接后的密封功用。在管件冷压出产的悉数进程中,板材回弹是行业界遍及遇到的难题,压力选型偏小,会形成沟槽概括压型缺乏、工件回弹变形,导致后期安装空隙过大,呈现渗漏危险。因而选择沟槽管件限制成型液压机,不能只参吨位参数,要结合管件的板材厚度、管件口径、板材原料,提早核算工件回弹量,匹配对应的成型压力。
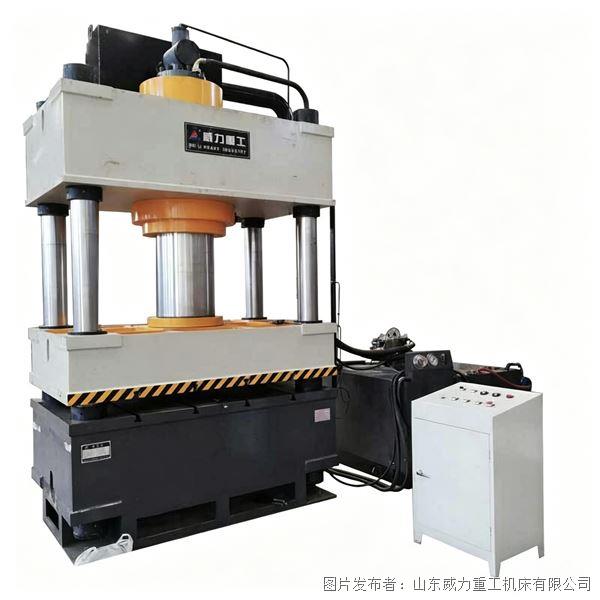
在沟槽管件出产中,工件回弹量主要和板材厚度、钢材抗拉强度、成型结构有关。薄壁卡箍板材厚度一般在 3mm 以内,口径较小,限制时资料变形阻力小,回弹量低,对设备吨位需求不高;厚板沟槽卡箍板材厚度到达 4~6mm,管件口径大,板材塑性变形难度提高,成型后回弹量显着增大,需求更大的保压压力来抵消回弹,确保沟槽弧度、卡槽深度到达行业标准。假如吨位选择缺乏,即使屡次保压,管件脱模后仍然会呈现弧度回弹、沟槽尺度不合格的状况,产品无法经过消防管件检测。
在市面上干流的沟槽管件限制成型液压机中,400 吨与 500 吨三梁四柱机型使用最为广泛。400 吨机型合适加工薄壁、小口径消防卡箍,板材厚度≤3mm,单次限制回弹量小,设备压力足够,收购本钱更低,合适中小型管件加工厂批量出产惯例标准卡箍。500 吨机型压力储藏更大,针对厚板材、大口径沟槽管件,限制阶段可以长期保压,有用抵消钢板回弹,成型后的管件概括丰满,尺度安稳,削减后期校对工序,合适标准品种多、统筹厚板管件出产的厂家。
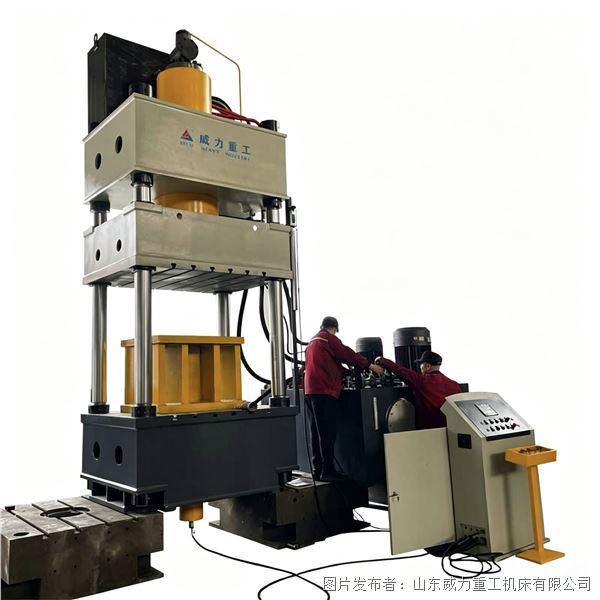
选型核算压力与回弹时,除板材厚度、口径之外,模具结构、板材原料也不能疏忽。一般 Q235 钢板塑性好,回弹相对简单操控;高强度合金钢原料板材,屈从强度更高,回弹量大,平等管件标准下,要提高设备吨位或许延伸保压时刻。一起要重视设备机身刚性,三梁四柱结构抗偏载能力强,限制进程机身形变小,压力输出安稳,可以下降由于设备形变带来的工件回弹差错。假如机身刚性缺乏,施压时结构变形,即使吨位合格,也会形成成型不安稳,回弹动摇大。
除根底吨位核算,还要重视下顶出组织装备。沟槽管件成型完成后,依托下顶出油缸平稳脱模,削减脱模磕碰形成的二次形变,直接下降回弹带来的尺度误差。液压体系的保压功用相同要害,具有安稳保压操控的液压机,在板材成型阶段继续稳压,给金属板材足够的塑性变形时刻,减小弹性回弹。
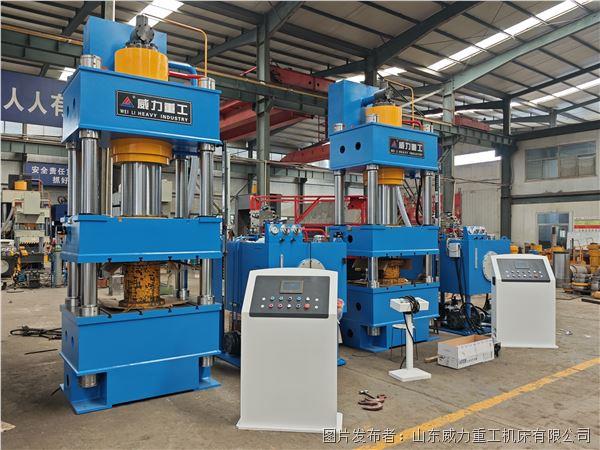
企业在选型前,需求收拾管件的板材厚度、外径、原料、单次成型件数,以此核算成型所需压力以及预估回弹量,选择适配吨位的沟槽管件限制成型液压机。合理匹配设备吨位,既能防止吨位缺乏带来的成型缺点,也不会盲目选用大吨位设备添加收购与能耗本钱,提高管件制品合格率,优化出产线投入本钱。